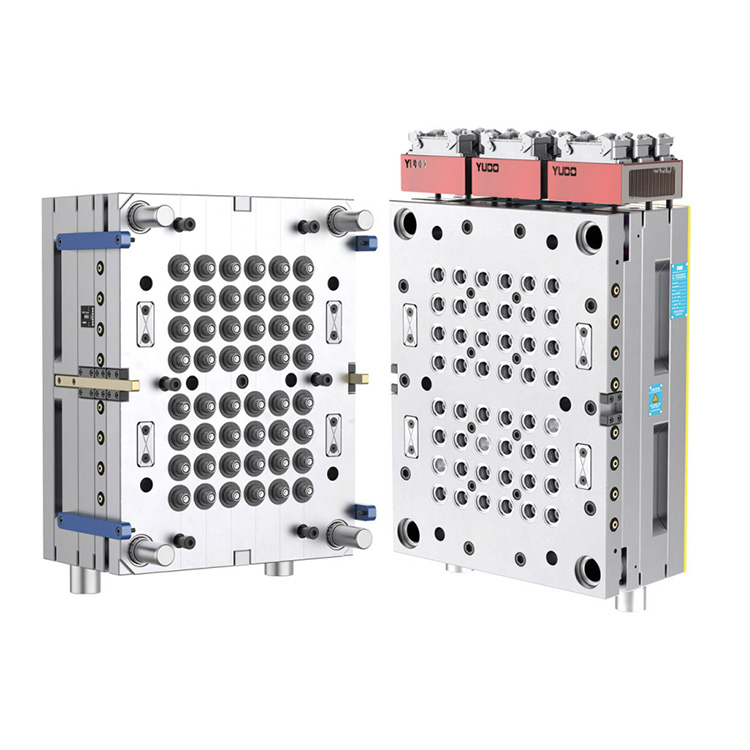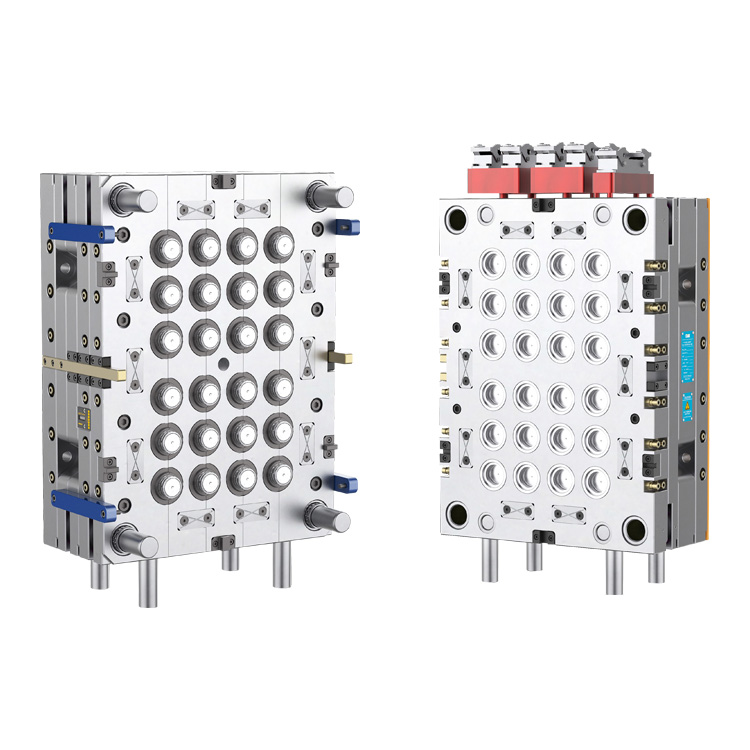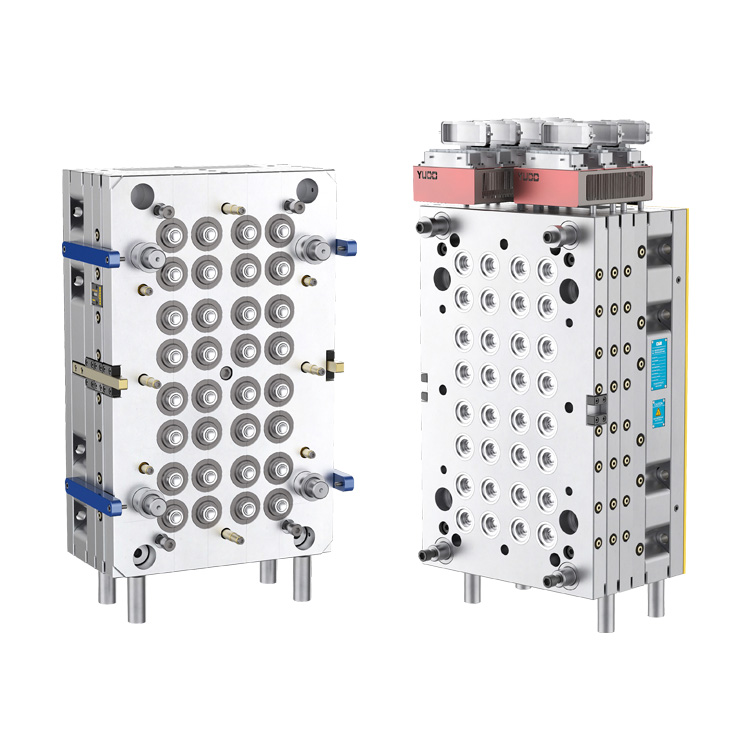
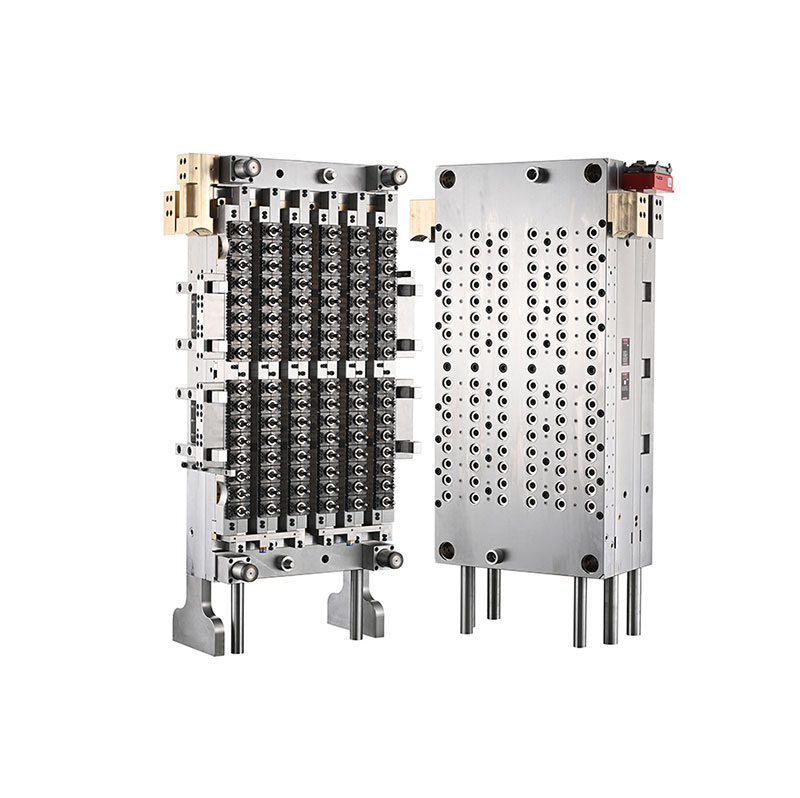
डेलोंग30 से अधिक वर्षों के उद्योग अनुभव के साथ चीन स्थित इंजेक्शन मोल्ड निर्माता, उच्च मात्रा में प्लास्टिक पैकेजिंग उत्पादन के लिए सटीक टूलींग समाधान प्रदान करता है।96-कैविटी 29 25 नेक पेट प्रीफॉर्म मोल्ड सुई वाल्व गेट के साथपेय, भोजन और दैनिक रासायनिक पैकेजिंग अनुप्रयोगों के लिए लगातार आउटपुट का समर्थन करने के लिए पीईटी प्रीफॉर्म निर्माण की मांग, एक उच्च-गुहा लेआउट, एक नियंत्रित हॉट रनर सिस्टम और स्वचालित उत्पादन उपकरण के साथ संगतता के संयोजन के लिए डिज़ाइन किया गया है।
एक उच्च-प्रदर्शन पीईटी प्रीफॉर्म मोल्ड सीधे उत्पादन दक्षता, आयामी स्थिरता, सामग्री उपयोग और डाउनस्ट्रीम बोतल की गुणवत्ता को प्रभावित करता है। 96-कैविटी कॉन्फ़िगरेशन निर्माताओं को प्रत्येक इंजेक्शन चक्र में कई प्रीफॉर्म का उत्पादन करने की अनुमति देता है, जबकि एक सुई वाल्व गेट हॉट रनर सिस्टम अलग-अलग गेटों पर पिघल डिलीवरी को नियंत्रित करने में मदद करता है। संगत नेस्टल इंजेक्शन मोल्डिंग मशीन और पांच-स्टेशन रोबोटिक स्वचालन का उपयोग करने वाले निर्माताओं के लिए, सही मोल्ड डिज़ाइन स्थिर, दोहराने योग्य उत्पादन का समर्थन कर सकता है। यह आलेख मोल्ड के कार्य सिद्धांतों, प्रमुख सामग्री विकल्पों, इंजीनियरिंग लाभों, चयन मानदंड, रखरखाव आवश्यकताओं और उच्च-गुहा पीईटी प्रीफॉर्म मोल्ड निवेश के मूल्यांकन के लिए व्यावहारिक विचारों की व्याख्या करता है।
पीईटी प्रीफॉर्म इंजेक्शन-मोल्डेड घटक होते हैं जिन्हें बाद में दोबारा गर्म किया जाता है और बोतलों या अन्य कंटेनरों में स्ट्रेच-ब्लो-मोल्ड किया जाता है। उनके आयाम, सामग्री वितरण, गर्दन की ज्यामिति और सतह की स्थिति तैयार पैकेजिंग के प्रदर्शन को प्रभावित करती है।
एक 96-कैविटी मोल्ड में 96 अलग-अलग कैविटी स्थितियाँ होती हैं, जो एक उचित रूप से कॉन्फ़िगर किए गए इंजेक्शन मोल्डिंग सिस्टम को एक पूर्ण मोल्डिंग चक्र में 96 प्रीफॉर्म तक बनाने की अनुमति देती है। यह व्यवस्था उन निर्माताओं के लिए विशेष रूप से उपयुक्त है जो कई अलग-अलग मोल्डिंग मशीनों पर निर्भर हुए बिना पर्याप्त उत्पादन क्षमता चाहते हैं।
29/25 नेक विनिर्देश इच्छित नेक-फ़िनिश डिज़ाइन की पहचान करता है। ऑर्डर देने से पहले खरीदारों को सटीक थ्रेड प्रोफाइल, सीलिंग आयाम, क्लोजर संगतता और प्रासंगिक नेक-फिनिश ड्राइंग की पुष्टि करनी चाहिए। ये विवरण निर्धारित करते हैं कि तैयार प्रीफॉर्म इच्छित कैप और बोतल-फुलाने की प्रक्रिया में फिट होगा या नहीं।
डेलॉन्ग की उत्पाद जानकारी के अनुसार, यह मोल्ड पांच-स्टेशन रोबोट प्रणाली से लैस नेस्टल इंजेक्शन मोल्डिंग मशीनों के लिए डिज़ाइन किया गया है। खरीदार के मशीन मॉडल, प्लेटिन आयाम, इंजेक्शन क्षमता और स्वचालन कॉन्फ़िगरेशन के विरुद्ध वास्तविक अनुकूलता की पुष्टि की जानी चाहिए।
उच्च-गुहा इंजेक्शन मोल्डिंग में, पिघले हुए पीईटी को सभी गुहाओं में समान रूप से वितरित करना एक प्रमुख इंजीनियरिंग चुनौती है। पिघले हुए तापमान, दबाव, प्रवाह प्रतिरोध या गेट प्रदर्शन में भिन्नताएं प्रीफॉर्म वजन, उपस्थिति और आयामी सटीकता में अंतर पैदा कर सकती हैं।
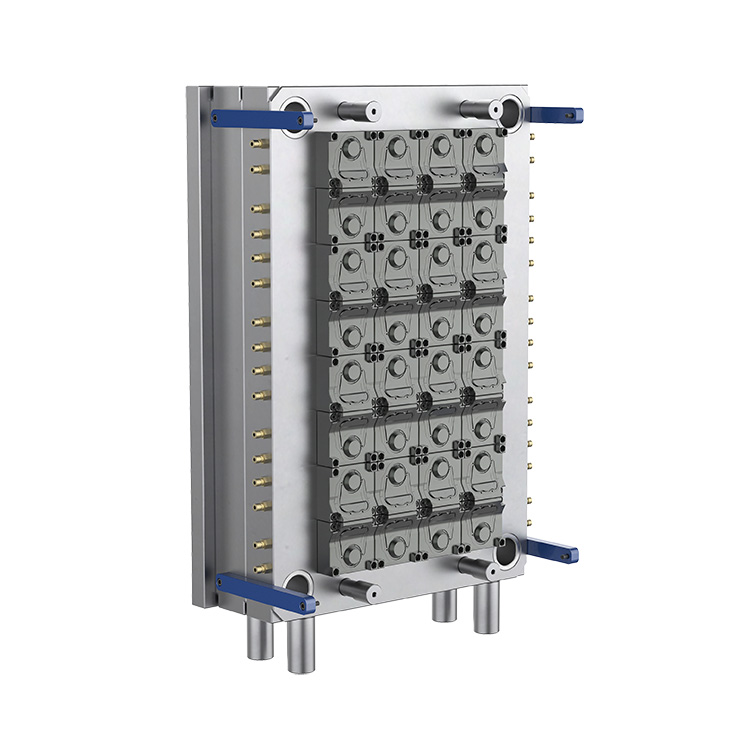
सुई वाल्व गेट हॉट रनर सिस्टम गेट के खुलने और बंद होने को नियंत्रित करने के लिए एक चल वाल्व पिन का उपयोग करता है। सिस्टम को प्रत्येक गुहा में पिघल प्रवेश को प्रबंधित करने के लिए इंजीनियर किया गया है और इंजेक्शन प्रक्रिया के साथ सही ढंग से डिजाइन, रखरखाव और सिंक्रनाइज़ होने पर क्लीनर गेट क्षेत्रों और अधिक सुसंगत भरने में मदद मिल सकती है।
डेलॉन्ग इस मॉडल के लिए एक पीसी-वीजी श्रृंखला वाल्व गेट हॉट रनर सिस्टम निर्दिष्ट करता है। अंतिम परिणाम समग्र हॉट रनर डिज़ाइन, वाल्व-पिन स्थिति, तापमान नियंत्रण, इंजेक्शन सेटिंग्स, शीतलन प्रदर्शन और पीईटी राल तैयारी पर निर्भर करते हैं। खरीदारों को अपनी वास्तविक परिचालन स्थितियों के तहत प्रदर्शन को सत्यापित करने के लिए मोल्ड परीक्षण और नमूना मूल्यांकन का अनुरोध करना चाहिए।
उच्च-गुहा पीईटी प्रीफॉर्म मोल्ड के लिए सामग्री का चयन आवश्यक है क्योंकि व्यक्तिगत घटक गर्मी, दबाव, घर्षण और बार-बार यांत्रिक आंदोलन के विभिन्न संयोजनों का अनुभव करते हैं। उपयुक्त उपकरण स्टील्स और हॉट रनर सामग्री आयामी स्थिरता, पहनने के प्रतिरोध और विश्वसनीय दीर्घकालिक संचालन का समर्थन करने में मदद करती हैं।
निम्नलिखित तालिका इस साँचे के लिए डेलॉन्ग द्वारा प्रकाशित सामग्री और इंजीनियरिंग जानकारी का सारांश प्रस्तुत करती है।
| अवयव | निर्दिष्ट सामग्री | प्रकाशित कठोरता | इंजीनियरिंग उद्देश्य |
|---|---|---|---|
| गुहा और कोर | जर्मनी 2316 स्टील | एचआरसी 42-45; एचआरसी 50-54 तक सटीक सख्तीकरण | प्रीफॉर्म ज्योमेट्री बनाता है और पहनने के प्रतिरोध का समर्थन करता है |
| गले की अंगूठी | जर्मनी 2316 स्टील | एचआरसी 45-50 | नेक फिनिश और क्लोजर इंटरफ़ेस बनाता है |
| वाल्व पिन | जापान SKD51 स्टील | एचआरसी 58-60 | गेट खोलने और बंद करने को नियंत्रित करता है |
| हॉट रनर नोजल | यू.एस. बेरिलियम कॉपर | एचआरसी 37 | नोजल असेंबली में गर्मी हस्तांतरण का समर्थन करता है |
| कई गुना प्लेट | H13 स्टील | एचआरसी 35-38 | हॉट रनर मैनिफोल्ड संरचना का समर्थन करता है |
| बेस प्लेट | P20 टूल स्टील | एचआरसी 27-32 | मोल्ड असेंबली के लिए संरचनात्मक सहायता प्रदान करता है |
नोट: उपरोक्त कठोरता मान उत्पाद पृष्ठ के प्रकाशित विनिर्देशों का पालन करते हैं। खरीदारों को अनुमोदित तकनीकी दस्तावेज में अंतिम सामग्री प्रमाणपत्र, ताप-उपचार की स्थिति, घटक विनिर्देशों और निरीक्षण रिकॉर्ड की पुष्टि करनी चाहिए।
डैलॉन्ग 0.003-0.005 मिमी की मशीनिंग सहनशीलता, 90% तक घटक विनिमेयता, और एल = 100 मिमी पर ±0.0075 मिमी की प्रीफॉर्म दीवार-मोटाई सांद्रता की भी रिपोर्ट करता है। ये महत्वपूर्ण तकनीकी मूल्यांकन बिंदु हैं; उत्पादन स्वीकृति से पहले उनकी माप विधियों, निरीक्षण स्थानों और स्वीकृति मानदंडों पर सहमति होनी चाहिए।
96-गुहा विन्यास का प्राथमिक लाभ प्रत्येक चक्र में कई प्रीफ़ॉर्म बनाने की क्षमता है। जब उपयुक्त आकार की इंजेक्शन मशीन, संतुलित फिलिंग, प्रभावी कूलिंग और स्वचालित हैंडलिंग के साथ जोड़ा जाता है, तो यह लेआउट निर्माताओं को उत्पादन फ्लोर स्पेस का बेहतर उपयोग करते हुए आउटपुट बढ़ाने में मदद कर सकता है।
हालाँकि, प्रति घंटे उत्पादित स्वीकार्य प्रीफॉर्म की वास्तविक संख्या चक्र समय, मशीन की उपलब्धता, प्रक्रिया स्थिरता, नियोजित रखरखाव और अस्वीकृत भागों के प्रतिशत पर निर्भर करती है। इसलिए उत्पादन योजना को केवल कैविटी गणना के बजाय सत्यापित परीक्षण डेटा का उपयोग करना चाहिए।
डाउनस्ट्रीम स्ट्रेच-ब्लो मोल्डिंग के लिए लगातार प्रीफॉर्म वजन, गर्दन के आयाम और दीवार की मोटाई आवश्यक है। गुहाओं के बीच अंतर से असमान सामग्री वितरण, असंगत बोतल ताकत, या अस्वीकृति दर में वृद्धि हो सकती है।
एक अच्छी तरह से इंजीनियर किया गया हॉट रनर, सटीक रूप से निर्मित मोल्ड घटक और संतुलित शीतलन इन विविधताओं को कम करने में मदद कर सकता है। बड़े उत्पादन बैच को प्रभावित करने से पहले समस्याओं का पता लगाने के लिए नियमित नमूनाकरण और गुहा पहचान उपयोगी होती है।
डेलॉन्ग मोल्ड के इंजीनियरिंग लाभों में से एक के रूप में एक विनिमेय गुहा संरचना की पहचान करता है। बदले जाने योग्य घटक लक्षित रखरखाव को सरल बना सकते हैं क्योंकि पूरे मोल्ड असेंबली को बदले बिना एक घिसे हुए या क्षतिग्रस्त हिस्से की सेवा की जा सकती है।
खरीदारों को वास्तविक विनिमेयता दायरे, स्पेयर-पार्ट उपलब्धता, प्रतिस्थापन प्रक्रियाओं और आयामी सत्यापन आवश्यकताओं की पुष्टि करनी चाहिए। ये विवरण रखरखाव टीमों को डाउनटाइम का अनुमान लगाने और उचित अतिरिक्त सूची तैयार करने में मदद करते हैं।
हाई-स्पीड प्रीफॉर्म निर्माण इंजेक्शन प्रदर्शन से कहीं अधिक पर निर्भर करता है। रोबोट हैंडलिंग, कूलिंग, कन्वेसिंग, निरीक्षण और डाउनस्ट्रीम ब्लोइंग उपकरण को एक साथ काम करना चाहिए। इच्छित स्वचालन प्रणाली के साथ संगतता मैन्युअल हैंडलिंग को कम करने में मदद करती है और अधिक पूर्वानुमानित उत्पादन वर्कफ़्लो का समर्थन करती है।
29/25 नेक फिनिश और 96-कैविटी लेआउट इस प्रकार के मोल्ड को पैकेजिंग संचालन के लिए प्रासंगिक बनाते हैं जिनके लिए पर्याप्त मात्रा में पीईटी प्रीफॉर्म की आवश्यकता होती है। तैयार बोतल की उपयुक्तता गर्दन के डिजाइन, प्रीफॉर्म वजन, राल ग्रेड, बोतल ज्यामिति और इच्छित भरने की स्थिति पर निर्भर करती है।
प्रत्येक 29/25 नेक फ़िनिश प्रत्येक बोतल कैप या फिलिंग लाइन के साथ विनिमेय नहीं है। निर्माताओं को मोल्ड डिज़ाइन करने से पहले क्लोजर ड्रॉइंग, छेड़छाड़-स्पष्ट विशेषताओं, सीलिंग आवश्यकताओं और लागू पैकेजिंग मानकों को सत्यापित करना चाहिए।
उच्च-गुहा वाले सांचे का चयन करने के लिए केवल गुहा संख्याओं या खरीद कीमतों की तुलना के बजाय संपूर्ण उत्पादन प्रणाली की समीक्षा की आवश्यकता होती है। तकनीकी रूप से उपयुक्त सांचे को कारखाने में उपलब्ध मशीन, राल, बोतल के डिजाइन, उत्पादन लक्ष्य और रखरखाव संसाधनों से मेल खाना चाहिए।
अतिरिक्त उत्पाद विवरण के लिए, सुई वाल्व गेट के साथ डैलॉन्ग के 96-कैविटी 29/25 नेक पीईटी प्रीफॉर्म मोल्ड और पीईटी प्रीफॉर्म मोल्ड समाधानों की इसकी विस्तृत श्रृंखला की समीक्षा करें।
यहां तक कि एक सटीक-इंजीनियर्ड मोल्ड को भी लगातार प्रदर्शन बनाए रखने के लिए नियमित रखरखाव की आवश्यकता होती है। 96-गुहा प्रणाली में, यदि कई गुहाओं को प्रभावित करने वाली एक छोटी सी समस्या का पता नहीं चलता है, तो यह बड़ी संख्या में दोषपूर्ण भागों को उत्पन्न कर सकती है।
निवारक रखरखाव अप्रत्याशित डाउनटाइम को कम कर सकता है और घटक प्रतिस्थापन को अधिक पूर्वानुमानित बना सकता है। उचित रखरखाव अंतराल उत्पादन की स्थिति, राल गुणवत्ता, परिचालन घंटे, निरीक्षण परिणाम और निर्माता की सिफारिशों पर आधारित होना चाहिए।
एक 96-गुहा पीईटी प्रीफॉर्म मोल्ड में 96 मोल्डिंग गुहाएं होती हैं और जब सभी गुहाएं सही ढंग से काम कर रही हों तो प्रति पूर्ण इंजेक्शन चक्र 96 प्रीफॉर्म तक का उत्पादन कर सकती हैं। वास्तविक उत्पादन आउटपुट चक्र समय, मशीन के प्रदर्शन और उत्पाद स्वीकृति दर पर निर्भर करता है।
29/25 पदनाम इच्छित नेक-फ़िनिश कॉन्फ़िगरेशन की पहचान करता है। चयनित कैप और बोतल डिज़ाइन के साथ अनुकूलता सुनिश्चित करने के लिए अनुमोदित इंजीनियरिंग ड्राइंग का उपयोग करके सटीक आयाम और क्लोजर इंटरफ़ेस की पुष्टि की जानी चाहिए।
एक सुई वाल्व गेट प्रणाली चल वाल्व पिन के माध्यम से पिघल प्रवेश को नियंत्रित करती है। उपयुक्त डिज़ाइन और प्रक्रिया सेटिंग्स के साथ, यह गेट की स्थिरता में सुधार कर सकता है, नियंत्रित फिलिंग का समर्थन कर सकता है, और उच्च-मात्रा इंजेक्शन मोल्डिंग में कुछ गेट-संबंधित दोषों को कम कर सकता है।
डैलॉन्ग पांच-स्टेशन रोबोट प्रणाली से सुसज्जित नेस्टल इंजेक्शन मोल्डिंग मशीनों के साथ संगतता निर्दिष्ट करता है। ऑर्डर देने से पहले सटीक मशीन मॉडल और इंटरफ़ेस आवश्यकताओं की पुष्टि की जानी चाहिए, जिसमें क्लैंपिंग बल, इंजेक्शन क्षमता, प्लेटिन आयाम और स्वचालन विवरण शामिल हैं।
प्रकाशित विशिष्टताओं में कैविटी, कोर और गर्दन की अंगूठी के लिए जर्मनी 2316 स्टील शामिल है; वाल्व पिन के लिए जापान SKD51 स्टील; हॉट रनर नोजल के लिए बेरिलियम कॉपर; मैनिफोल्ड प्लेट के लिए H13 स्टील; और बेस प्लेट के लिए P20 टूल स्टील। खरीद विनिर्देश में अंतिम सामग्री और कठोरता आवश्यकताओं की पुष्टि की जानी चाहिए।
निर्माताओं को संतुलित हॉट रनर तापमान, उचित इंजेक्शन पैरामीटर, प्रभावी शीतलन और साफ मोल्डिंग सतहों को बनाए रखना चाहिए। नियमित कैविटी-दर-गुहा नमूनाकरण और निवारक रखरखाव व्यापक अस्वीकृति का कारण बनने से पहले विचलन की पहचान करने में मदद करता है।
नेक-फिनिश ड्राइंग, प्रीफॉर्म वजन और आयाम, इच्छित बोतल अनुप्रयोग, इंजेक्शन मशीन मॉडल, उत्पादन लक्ष्य, राल विनिर्देश, स्वचालन आवश्यकताएं और पसंदीदा डिलीवरी शेड्यूल प्रदान करें। ये विवरण निर्माता को अनुकूलता का मूल्यांकन करने और अधिक सटीक प्रस्ताव तैयार करने में मदद करते हैं।
सुई वाल्व गेट सिस्टम के साथ 96-गुहा पीईटी प्रीफॉर्म मोल्ड उच्च उत्पादन क्षमता, दोहराने योग्य प्रीफॉर्म गुणवत्ता और स्वचालित इंजेक्शन मोल्डिंग संचालन के साथ संगतता चाहने वाले पैकेजिंग निर्माताओं के लिए एक मूल्यवान निवेश हो सकता है। इसका दीर्घकालिक मूल्य सटीक इंजीनियरिंग, उपयुक्त सामग्री, संतुलित भरने और शीतलन, विश्वसनीय मशीन एकीकरण और अनुशासित रखरखाव पर निर्भर करता है।
डेलॉन्ग इंजेक्शन मोल्ड निर्माण में अपने अनुभव को उच्च मात्रा में पीईटी प्रीफॉर्म उत्पादन के लिए उत्पाद डिजाइन के साथ जोड़ता है। खरीदारी का निर्णय लेने से पहले, निर्माताओं को तकनीकी चित्रों का मूल्यांकन करना चाहिए, मशीन की अनुकूलता की पुष्टि करनी चाहिए, और मोल्ड परीक्षणों और अंतिम डिलीवरी के लिए स्पष्ट स्वीकृति मानदंड स्थापित करना चाहिए।
क्या आप अपनी उत्पादन लाइन के लिए विश्वसनीय पीईटी प्रीफॉर्म मोल्ड समाधान खोज रहे हैं? डेलांग से संपर्क करेंआपके 29/25 नेक विनिर्देशों, प्रीफ़ॉर्म डिज़ाइन, मशीन कॉन्फ़िगरेशन और आउटपुट आवश्यकताओं पर चर्चा करने के लिए। उत्पाद पृष्ठ पर जाएँ या अपनी विनिर्माण आवश्यकताओं के अनुरूप तकनीकी विवरण और कोटेशन का अनुरोध करने के लिए हमसे संपर्क करें।